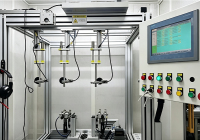
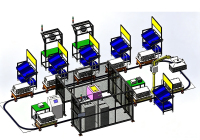
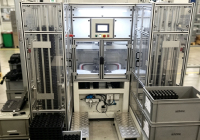
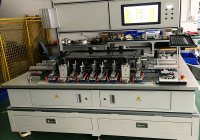
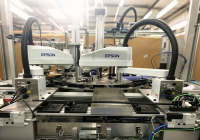
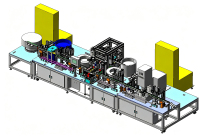
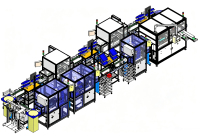
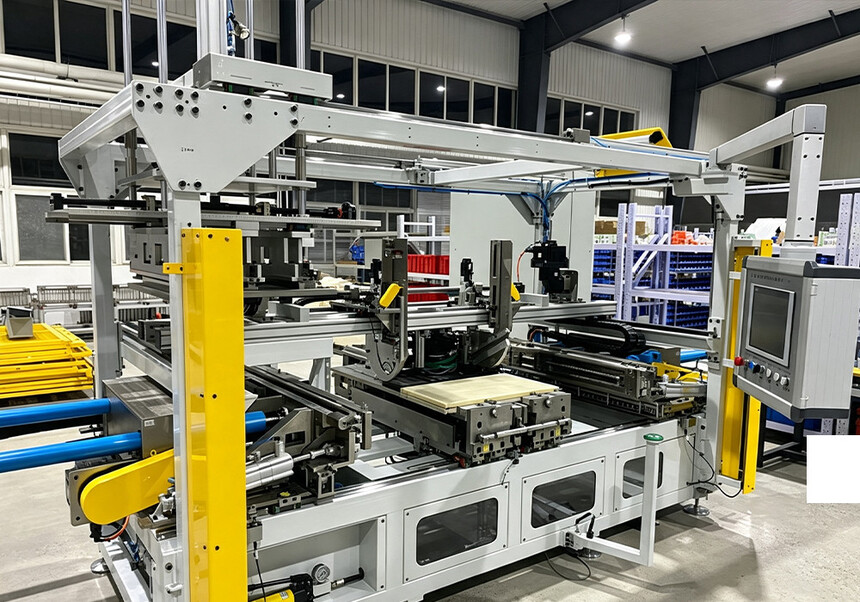
本工位为多品类零部件小批量试产、多规格柔性打样、中低产能量产开发轻量化半自动化装配台,覆盖汽车热管理件、电子控制器、阀类、内饰小件装配场景。集成伺服压装单元、电动拧紧模组、简易定位工装、光电安全防护、手持扫码追溯模块,可单机独立使用,也可接入全自动流水线作为前置 / 补料工位;兼顾自动化精度与人工灵活操作,大幅降低全自动化产线前期设备投入,适配新品研发、小批量订单、多品种换产频繁的生产场景。
核心优势亮点
人机协同柔性生产 | 关键工序自动化,复杂异形件人工辅助定位,兼顾效率与换产灵活性; |
轻量化低成本投入 | 相比全自动流水线投入降低 60%,占地小巧,无需大规模厂房改造; |
模块化可拓展升级 | 后期可追加机器人、视觉检测、RFID 托盘单元,无缝升级全自动工位; |
全工序数据追溯配套 | 手持扫码枪绑定工件,压装、拧紧数据本地存储,对接 MES; |
快速换型工装结构 | 快换定位夹具,产品切换时间≤20min,内置多套工艺程序; |
多重安全防护设计 | 光电光栅、急停按钮、压力过载保护,杜绝夹手、压伤安全事故 |
核心系统参数表
参数项目 | 技术指标 |
适配产品 | 汽车阀类、空调小件、电子控制器、天窗 / 门把手内饰件、热管理芯体小件 |
单工位标准节拍 | 120~300s / 件,随人工辅助工序调整 |
控制系统 | 西门子 S7-1500 小型 PLC,10 寸简易工业 HMI |
压装压力范围 | 0.1~10kN,精度 ±1% FS |
拧紧扭矩区间 | 0.05~25N・m,伺服扭矩闭环控制 |
追溯方式 | 手持一维 / 二维扫码枪单件绑定数据 |
换型时长 | ≤20 分钟,快换定位工装 |
单工位占地面积 | 6㎡,可移动脚轮选配 |
拓展接口 | Profinet、Modbus,支持对接视觉、机器人、流水线输送线 |
核心功能与价值详解
伺服精密自动化装配工序 | 自动完成密封垫压装、端子压接、螺栓拧紧等标准化工序,系统闭环采集压装力、拧紧扭矩曲线,出现压力超差、漏拧、虚拧设备自动锁止报警,从源头规避装配缺陷;人工仅负责异形工件上料、复杂结构对位,大幅降低人工装配误差。 |
新品小批量柔性打样功能 | 内置 20 套以上产品工艺程序数据库,客户研发新品时仅需导入工艺参数即可快速调试工位,无需定制全新设备;单工位可同时轮换 3~5 款不同零部件试生产,完美匹配研发实验室、试制车间需求。 |
可全自动升级拓展能力 | 工位预留机器人、视觉检测、环形输送线标准通讯与机械接口,客户后期产能提升时,可直接加装六轴机器人、视觉相机、RFID 托盘输送模块,原地升级全自动工位,原有电控、压装、拧紧单元全部复用,避免设备重复采购浪费。 |
轻量化数字化追溯管理 | 操作人员手持扫码枪扫描工件二维码,设备自动将本次装配压力、扭矩、作业时间、操作人员编号绑定存储;数据可对接工厂 MES 系统,生成简易质检报表,满足基础零部件质量追溯要求。 |
安全联锁防护管控 | 工位两侧配置光电安全光栅,人工手部伸入作业区域时,自动暂停压装、拧紧动作;压力过载、程序故障触发急停锁止,同步 HMI 弹窗提示故障代码,保障操作人员人身安全。
商业价值:单工位替代 2~3 名纯手工装配工人,零部件装配不良率下降 70%;新品试制无需投入高额全自动产线,设备回本周期缩短至 1 年以内;可原地升级全自动,长期设备采购总成本降低 45%。 |
配套服务与交付保障
1. 前期服务:工件工艺免费试装、工位布局方案、快换夹具 3D 图纸设计;
2. 交付周期:标准半自动工位 25 个工作日;
3. 落地交付:厂内样品装配调试→整机打包运输→现场电控、压装 / 拧紧单元联调→48 小时连续试生产验收;
4. 培训服务:工位程序切换、压装 / 扭矩参数标定、扫码追溯操作、基础故障排查;
5. 售后保障:整机 1 年质保,伺服压装、拧紧模组 2 年质保;4 小时书面需求响应,全国 24 小时工程师上门;快换定位工装、扫码枪耗材终身平价供应,免费提供工位升级改造技术方案。