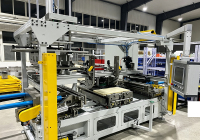
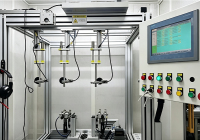
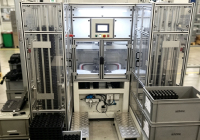
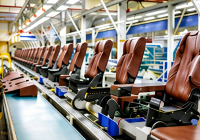
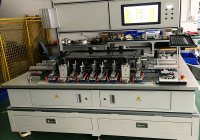
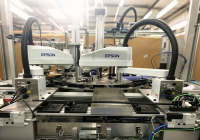
专用工装夹具为自动化产线、半自动工位、检测工装配套定制仿形定位组件,覆盖汽车热管理阀类、换热芯体、电子控制器、天窗座椅内饰件、新能源液冷模块工件定位需求。分为装配定位夹具、检测密封夹具、焊接仿形夹具三大类,采用铝合金、聚氨酯、尼龙防刮材质加工,适配伺服 / 气动压紧、机器人抓取定位场景;可单独配套原有设备改造,也可随整套产线同步交付,保证工件装夹重复定位精度,杜绝装配、检测、焊接过程工件偏移划伤。
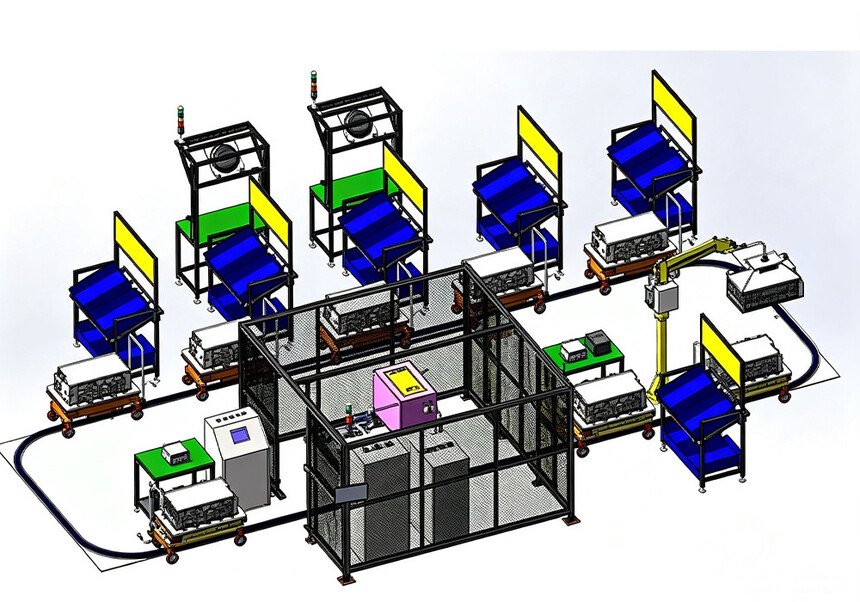
核心优势亮点
工件 1:1 仿形精准定位 | 三维扫描工件数据开模,重复定位精度 ±0.02mm,无装夹偏移; |
防刮耐磨材质选配 | 接触工件区域聚氨酯缓冲层,杜绝壳体、翅片表面划伤磕碰; |
快换标准化接口 | 统一定位销、安装底板标准,更换产品仅替换夹具主体,底座通用; |
多工况适配设计 | 焊接款耐高温隔热、检漏款密封耐腐蚀、装配款高强度承压; |
轻量化高强度结构 | 航空铝主体,自重轻、承重高,适配机器人快速抓取转运; |
可按需集成定位传感器 | 加装光电接近开关,检测工件是否到位、有无漏装 |
核心系统参数表
参数项目 | 技术指标 |
适配工件 | 汽车空调芯体、多通阀、PTC、座椅骨架、天窗、板式换热器、电控壳体 |
重复定位精度 | ±0.02mm |
主体材质 | 6061 航空铝合金;接触缓冲:PU 聚氨酯 / 尼龙 |
压紧承载范围 | 气动款 0\5kN;伺服压紧款 0\20kN |
工况分类适配 | 焊接耐高温 200℃;检漏耐冷媒腐蚀;通用装配常温 0~40℃ |
换型方式 | 标准定位销快换,单套夹具更换时长≤15min |
选配功能 | 工件到位检测光电开关、真空吸附定位、密封充气通道集成 |
配套设备兼容 | 全自动产线、半自动工位、检测工装、激光焊接工作站、机器人 |
核心功能与价值详解
高精度仿形定位,消除装配检测误差 | 基于工件三维模型一体加工仿形型腔,工件放入后完全贴合限位,压紧机构均匀受力;彻底解决通用工装定位间隙大导致的压装错位、焊接偏位、检漏密封不严、尺寸检测超差问题,稳定保障零部件加工品质一致性。 |
防刮缓冲防护,降低工件报废损耗 | 工件接触面全覆盖聚氨酯缓冲垫,硬质铝合金夹具不直接接触产品外壳、翅片、漆面;避免装夹过程划伤、变形、压痕,大幅减少外观不良报废件,降低原材料损耗成本。 |
标准化快换结构,适配多品种柔性生产 | 统一标准安装底板与定位销接口,同一条产线仅需更换夹具主体即可切换不同型号工件,底座、压紧气缸、传感器全部复用;新品迭代无需重新改造产线机架,仅定制对应夹具,产线改造投入降低 65%。 |
分工况专项结构优化 | 焊接夹具:内置隔热防护层,阻挡高温焊渣灼伤工件与夹具,预留烟尘流通通道; 检漏密封夹具:集成充气、抽真空通道,密封硅胶圈耐冷媒、水汽腐蚀,长期使用不漏气; 装配夹具:高强度承压结构,承受伺服压装冲击力不变形,长期使用精度不衰减。
|
到位检测联锁安全管控 | 可集成光电接近开关,工件未放到位、漏装工件时,设备自动锁止,禁止启动压装、焊接、检测工序;同步 HMI 弹窗提示工件缺失,杜绝无料空运行、批量不良事故。
商业价值:工件装夹偏移、外观划伤报废率下降 90%,产线换型改造成本大幅降低;一套底座兼容多款产品夹具,长期多车型生产工装采购总成本节约 50%;定位精度稳定,零部件出厂性能不良售后索赔显著减少。 |
配套服务与交付保障
1. 前期服务:工件三维扫描、夹具 3D 仿真设计、受力 / 密封工况模拟验证;
2. 交付周期:标准单套夹具 15~25 工作日,复合多功能集成夹具 35 工作日;
3. 落地交付:厂内配套对应设备试装试测→整机拆分发货→现场产线快速安装定位调试;
4. 培训服务:夹具快换拆装操作、缓冲聚氨酯耗材更换、定位精度日常自检方法;
5. 售后保障:夹具主体铝合金结构终身质保,聚氨酯缓冲垫、密封圈耗材 1 年质保;4 小时技术咨询响应,全国 24h 上门调整定位精度;缓冲垫、密封胶圈、定位销长期平价供应,免费提供夹具修改优化图纸。