|
头部储能企业液冷机组整线装配项目案例钧能科技是储能系统集成企业,随着大储、工商业储能订单爆发式增长,液冷机组产能缺口持续扩大。原有半自动化产线工序分散、检测环节依赖人工,无法满足储能行业高安全、高追溯、高节拍的生产要求,亟需新建一条高标准全自动整线,支撑业务快速扩张。 
收藏
商品说明
1.项目背景 钧能科技是储能系统集成企业,随着大储、工商业储能订单爆发式增长,液冷机组产能缺口持续扩大。原有半自动化产线工序分散、检测环节依赖人工,无法满足储能行业高安全、高追溯、高节拍的生产要求,亟需新建一条高标准全自动整线,支撑业务快速扩张。
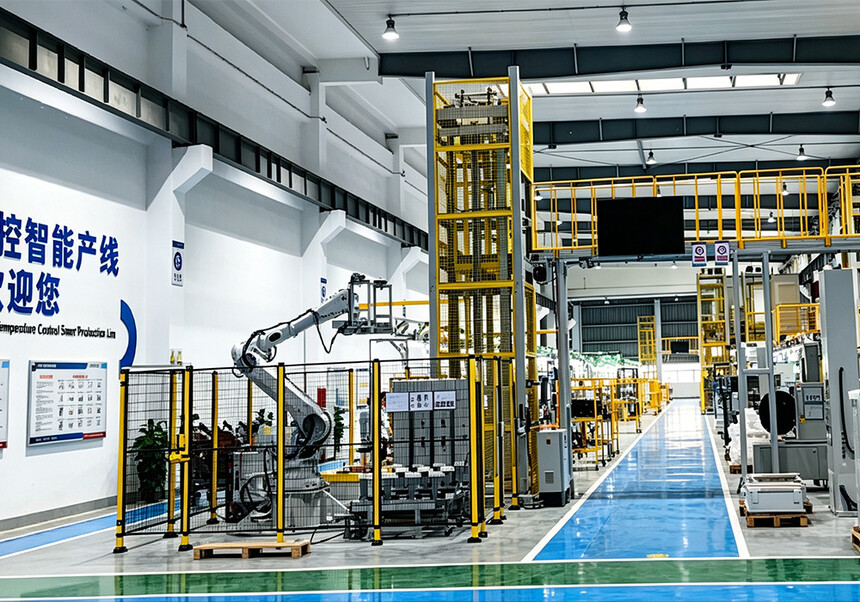
2.核心痛点 1. 扩产周期紧,订单交付压力大,传统产线建设周期长,无法匹配业务增长节奏; 2. 储能安全要求严苛,液冷系统密封、电气性能直接关联整机安全,人工检测漏检风险高; 3. 检测工序分散,气密、安规、淋雨、老化多工位流转,效率低、数据碎片化,质量追溯困难; 4. 机组功率型号迭代快,传统刚性产线柔性不足,难以适配多规格产品共线生产。 3. 整体解决方案 光克工业依托热管理领域工艺积累,为客户打造 “智能装配 + 全维检测 + 老化验证 + 数字化管理” 一体化液冷机组整线方案。采用环型精益布局,集成托盘 RFID 全流程追溯,覆盖从核心部件上料到成品老化终测全工序,严格对标储能安全级生产标准,同时兼顾多功率机型柔性生产需求,保障客户快速投产、稳定量产。 4.方案核心配置 1. 环型精益产线布局:采用托盘循环流转环形产线,工位紧凑排布,缩短物料周转路径,适配大批量连续生产,预留后期扩产工位; 2. 全工序智能装配:核心工位采用机器人 + 智能拧紧系统,定扭矩、定角度精准装配,拧紧数据实时上传,装配精度全程可控; 3. 多维度安全检测体系:集成气密性检测、安规测试、淋雨测试、软件系统功能测试,全维度验证机组密封、电气、运行性能,不合格品自动分流; 4. 成品老化运行验证:设置专属老化测试区,模拟实际工况带载运行测试,提前排查早期失效隐患,保障出厂机组长期运行稳定性; 5. RFID 全流程追溯:托盘绑定产品信息,装配、检测、老化数据全程留存,单件产品全链路可追溯,满足储能行业安全溯源要求; 6. 生产可视化管理:配套车间电子看板,实时展示产量、节拍、良率、异常信息,生产状态透明化,提升现场管理效率。
5. 项目落地成果 1. 快速交付投产:整线从方案确认到量产落地仅用时 3 个月,有效支撑客户订单交付,缓解产能缺口; 2. 品质安全达标:成品出厂良率稳定在 99.5% 以上,密封、电气性能零批量隐患,顺利通过储能行业安全认证; 3. 生产效率提升:整线自动化率达 85%,单班产能提升 45%,设备综合效率(OEE)稳定在 90% 以上; 4. 追溯体系完善:全流程数据 100% 可追溯,满足储能行业安全溯源与客户质量审核要求; 5. 柔性适配增强:支持多功率液冷机组共线生产,产品换型时间缩短 60%,适配产品快速迭代需求。 6. 客户价值与评价 本项目是客户首条全自主规划的液冷机组全自动产线,投产后运行稳定,产能与品质均超出预期,有力支撑了钧能科技客户储能业务的规模化扩张。产线的安全管控能力与追溯体系也成为客户供应链体系中的标杆,获得终端电站客户的高度认可。 |