|
银轮股份阀模块自动化装配线项目案例银轮股份是国内热管理行业龙头企业,随着新能源汽车业务快速扩张,阀模块订单量持续增长,原有产线以人工装配为主,产能与品质稳定性已无法满足业务增长需求,同时车规级 CC/SC 特殊特性管控要求不断提升,亟需通过自动化产线升级实现产能爬坡、品质可控与全流程追溯。 
收藏
商品说明
1.项目背景 银轮股份是国内热管理行业龙头企业,随着新能源汽车业务快速扩张,阀模块订单量持续增长,原有产线以人工装配为主,产能与品质稳定性已无法满足业务增长需求,同时车规级 CC/SC 特殊特性管控要求不断提升,亟需通过自动化产线升级实现产能爬坡、品质可控与全流程追溯。
2.核心痛点 1. 人工装配效率低,产能瓶颈明显,单班产能无法跟上订单增长节奏; 2. 装配精度依赖人工经验,产品一致性差,不良率波动大,密封性能隐患难以管控; 3. 检测工序分散,数据人工记录归档,质量追溯困难,无法满足车规级 CC/SC 管控要求; 4. 产品型号迭代快,原有工装换型成本高、周期长,难以适配多型号共线生产需求。
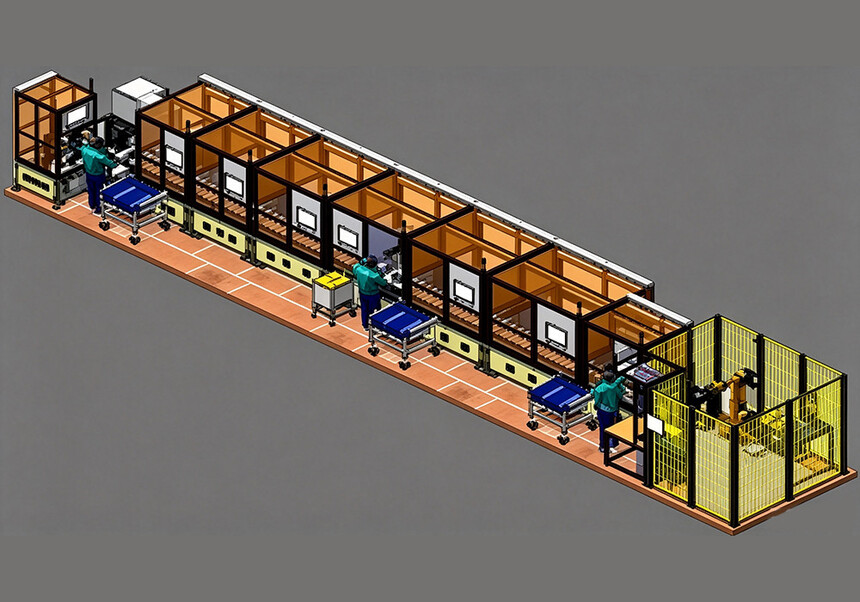
3. 整体解决方案 光克工业结合银轮股份阀模块产品特性、产能目标与厂房场地条件,定制化打造阀模块自动化装配线整体方案。方案采用模块化柔性设计理念,集成机器人精密装配、智能定扭矩拧紧、多维度性能检测与 RFID 全流程追溯系统,实现从零部件上料到成品终测全流程自动化生产,充分满足客户产能提升与品质管控双重需求。 4.方案核心配置 1. 精益直线型产线布局:适配客户现有厂房场地,规划 12 个核心工位,整体节拍 95S,满足单班产能目标,预留后续扩展空间; 2. 机器人精密装配单元:核心装配工序采用工业机器人作业,搭配视觉定位纠偏,装配精度稳定,一致性高,替代人工核心装配工位; 3. 智能拧紧管控系统:关键螺纹连接采用定扭矩、定角度智能拧紧系统,拧紧数据实时上传记录,保障装配力符合标准,满足质量追溯要求; 4. 全维度检测体系:集成影像视觉检测、水侧通道干检、通电性能测试,不合格品自动分流剔除,保障出厂产品密封与性能达标; 5. RFID 全流程追溯:单件产品绑定 RFID 追溯码,装配、检测数据全程留存,质量问题可精准定位工序与批次,满足车规级追溯要求; 6. 生产可视化看板:配套车间电子看板,实时展示产量、节拍、良率、异常信息,提升现场管理效率。 5. 项目落地成果 1. 产能效率显著提升:产线整体节拍稳定在 95S,单班产能提升 35%,设备综合效率(OEE)稳定达 92%,有效缓解产能瓶颈; 2. 品质质量大幅升级:产品不良率降低 80%,出厂良率稳定在 99.5% 以上,密封性能零批量隐患,产品一致性显著提升; 3. 追溯管理全面达标:质量追溯效率提升 90%,全链路数据可查可溯,完全满足 CC/SC 产品特殊特性管控要求; 4. 柔性适配能力增强:支持 EXV/SOV/CV 等多型号阀产品共线生产,产品换型时间缩短 60%,适配产品快速迭代需求。 6. 客户价值与评价 本项目落地后,有效支撑了银轮股份新能源阀模块业务的产能扩张与品质升级,产线稳定运行至今,各项指标均达到并超出预期,获得客户方高度认可。该项目也成为热管理阀模块领域自动化升级的标杆案例,为同类型产品产线升级提供了成熟的参考范式。 |